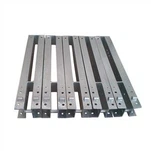
熱間圧延は非常に生産的な製造ソリューションです。 ビレットは炉内で摂氏 1,100 度まで加熱され、その後、いくつかのロール スタンドから希望の形状、長さ、重量に調整されます。 この生産ソリューションは、エネルギー消費とコストを大幅に削減できます。熱間圧延中、金属の可塑性が高く、変形抵抗が低いため、金属変形のエネルギー消費が大幅に削減されます。 ミルがセットアップされ、生産プロセスの準備が整うと、高い生産性で大量の熱間ロール プロファイルを生産できます。 熱間圧延は、金属および合金の機械加工性を改善し、鋳造欠陥を低減または排除し、合金の機械加工性を改善します。 熱間圧延は再結晶温度以上で金属を形成するため、塑性が良く、変形抵抗が少なく、加工硬化度が低く、圧延が容易で、金属の変形に必要なエネルギー消費を削減し、大量生産の条件を作成します。 . 鋼を再結晶温度以上に加熱し、焼ならしと呼ばれるプロセスで室温に冷却することにより、鋼の微細構造が永久的に変化し、靭性と延性が向上します。 そのため、熱間圧延プロセスが鋼の特性に大きな影響を与え、延性が増すことで金属の成形や曲げが容易になります。 熱間圧延プロセスは、完成した金属加工物の全体的な形状にも影響を与えます。このプロセスは、冷間圧延成形プロセスよりもはるかに大きくなる可能性があります。 ただし、熱間圧延鋼は加熱および冷却されるため、収縮しやすく、最終製品の形状とサイズを制御できません。
冷間圧延は、常温で金属を形成することであり、主に小断面用に開発された非常に効率的な製造プロセスです。 熱間圧延と比較して、冷間圧延には、優れた表面仕上げ、厳しい公差、および非常に少量の生産ロットを生産できる可能性など、いくつかの大きな利点があります。 冷間圧延は、材料の機械的特性を変更する機能を提供し、硬度、強度、剛性、および延性の特定の有用な組み合わせを生成します。 これは、選択的アニーリングによって達成できます。 このプロセスにより、金属の粒子が減少し、材料が硬くなり、表面が滑らかになり、光沢が増します。 非常に複雑なプロファイルの場合、複数回のローリング プロセスが必要になる場合があります。 この場合、再度ロールする前に、プロファイルをアニールする必要があります。
冷間圧延鋼でも熱間圧延鋼でも、最終的な分析では、アプリケーションでの効果を確認できます。 比較して一般化することはできず、どのローリングソリューションが優れているかを判断することはできません。 結局のところ、それぞれに独自の利点があります。 実際、熱間圧延と冷間圧延の大きな違いは、圧延操作中の温度が完全に異なり、熱間圧延は結晶化温度を超え、冷間圧延は結晶化温度を下回ることです。 さらに、冷間圧延では断面の局部的な座屈が発生しますが、熱間圧延では座屈は発生しません。 これらの違いに加えて、どちらにも多くの長所と短所があります。 鋼プロファイルは、冷間圧延軟鋼、熱間圧延軟鋼、ステンレス鋼、亜鉛メッキ鋼など、さまざまな材料から製造できます。 熱間圧延プロファイルと冷間圧延プロファイルの両方が、鋼の構造と特性に大きな影響を与えます。 熱間圧延されたプロファイルは、炉内で鋼の金型に直接加工され、高温で炉から出てくるため、熱間圧延セクションと呼ばれ、降伏強度が低く、可塑性が良好です。 冷間引抜プロファイル鋼は降伏強度が高く、可塑性が低いですが、極限引張強度はどちらも同じです。 それらの違いとそれぞれの長所と短所を詳しく見てみましょう。

ホットロールの長所
√ 熱間圧延部分と冷間圧延部分の残留応力は異なり、冷間成形薄肉鋼の残留応力分布は曲げです。
√熱延形鋼の自由ねじり剛性は、冷間引抜き形鋼よりも高いため、熱間圧延形鋼のねじり抵抗は冷間圧延形鋼よりも優れています。
√熱間圧延プロセスは、インゴット構造を変更し、結晶粒を微細化し、構造欠陥を排除し、鋼構造を緻密化し、機械的特性を向上させることができます。 この改善は主に圧延方向で行われ、鋼がある程度等方性ではなくなり、鋳造プロセス中に形成された気泡、亀裂、気孔も高温高圧の作用下で溶接される可能性があります。
ホットロールの短所
√熱間圧延後、鋼中の非金属介在物 (主に硫化物、酸化物、ケイ酸塩) が薄板に圧縮され、剥離 (中間層) が生じます。 デラミネーションにより、鋼の板厚方向の引張特性が大幅に低下し、溶接収縮が発生すると、層間裂けが発生する可能性があります。 溶接収縮による局部ひずみは、通常、降伏点ひずみの数倍であり、荷重による局部ひずみよりもはるかに大きくなります。
√不均一な冷却は、外力のない内部の自己平衡応力である残留応力を引き起こす可能性があります。 すべての種類の熱間圧延セクションには、この残留応力があります。 断面サイズが大きいほど、残留応力が大きくなります。 残留応力は自己平衡を保っていますが、外力の作用下で鋼部品の性能に一定の影響を及ぼします。 変形、安定性、疲労などの側面が悪影響を与える可能性があります。
熱間圧延部分の用途
熱間圧延鋼は、費用対効果が高く、延性があり、強靭で、迅速に製造するのが簡単です。 ただし、冷却プロセスにより、最終製品がわずかに不均一になり、最初の成形プロセス中よりも小さくなることがあります。 これにより、熱間圧延鋼は頑丈な産業用途に最適です。
√農業(シートパイル)
√ファスナー
√船のデッキレール
√マイニング(パンコンベアに使用されるプロファイル)
√線路などの構造部材
√スライディングトラック
√インフラ(橋梁)
√自動車(ドアヒンジ、トラックリム)
√給水(カップリングとスピゴットセクション)
√クレーンリアルジョイントバー
√エレベーターの手すり
熱間圧延プロセスでは、高温が熱間圧延機で使用される材料に高い要求を課します。 摩耗や腐食は深刻な問題になる可能性があり、機械をより頻繁に修理する必要があるため、生産性が制限される可能性があります。 このプロセスは、大量の鋼を特定のデザインに鍛造する必要があるプロジェクトに適しています。 このプロセスは冷間圧延鋼よりも可鍛性が高いため、製品を成形する汎用性が高くなります。 熱間圧延鋼プロファイルは、酸化物として知られている冷却プロセスの後、荒いスケール仕上げになります。 このタイプのスチール プロファイルとセクションは、より滑らかな仕上げが必要ないプロジェクトに適しています。 スケーリングされた仕上げは、研削、サンドブラスト、または酸洗によって除去することができ、さまざまな用途により適した表面になります。金属表面処理. 熱間圧延セクションは冷間圧延セクションよりも迅速に製造できるため、多くの場合、安価な代替品になります。

コールドロールの長所
√強度の向上、冷間圧延鋼は熱間圧延鋼よりも大幅に強力です。 ローラーが室温で鋼を圧縮すると、鋼は歪み硬化により強くなります。 一般に、冷間圧延鋼は通常、熱間圧延鋼よりも約 20% 強度が高くなります。
√表面仕上げが改善され、冷間圧延された鋼の表面は滑らかになり、熱間圧延された鋼よりも表面の欠陥が少なくなります。
√公差が厳しく、冷間圧延では熱間圧延よりも公差が厳しくなります。 金属加工では、「公差」という用語は、金属加工物の全体の厚さと全体の寸法を指します。 冷間圧延鋼は通常、強度を犠牲にすることなく薄くなります。
√複数のオプション、冷間圧延鋼を作成するために利用できるいくつかの異なるオプションがあり、その中にはフルハード、ハーフハード、クォーターハード、スキンロールなどがあります。 これらすべてのオプションの中で、公差が最も厳しい完全硬冷間圧延が好まれることがよくあります。 フルハード冷間圧延を正しく実施すると、鋼の厚さを最大 50% まで減らすことができます。 他の冷間圧延プロセスも鋼の厚さを減らすことができますが、フル ハード冷間圧延ほど効果的ではありません。
√成形速度が速く、歩留まりが高く、コーティングに損傷がなく、アプリケーション条件のニーズを満たすためにさまざまなセクションにすることができます。特殊な形状の鋼の冷間引き抜きは、鋼の大きな塑性変形を引き起こし、それによって鋼の降伏点を高めます鋼。
√処理時間と処理コストを節約します。 正確な精度と良好な状態により、冷間圧延鋼製品はそのまま使用できます。 スプレー、研磨、曲げ、穴あけなど、実際の要件に応じて細かい絞り加工を行った後、直接電気メッキすることもできます。これにより、加工時間が大幅に節約され、加工機械の構成コストが節約されます。
√形状と仕様の多様性。 さまざまな形状の金型を設計することで、さまざまな断面形状とさまざまな仕様と公差を備えた冷間圧延セクションを得ることができます。
コールドロールの短所
√汚染。 熱間圧延プロセスでは、金属は非常に高温であるため、その熱によって汚染の問題が処理されます。 単純な固体の不純物を焼き払い、特定の液体の不純物を沸騰させることさえできます。 冷間圧延にはこの利点がないため、冷間圧延を行う機械の部品は頻繁に清掃、保守、交換する必要があります。
√コスト。 熱間圧延よりも冷間圧延で金属板を圧延するには、はるかに多くのエネルギーが必要です。 金属のシートを加熱すると、材料がより柔軟になるため、2 つのローラーの間で圧延すると、より簡単に平らなシートに成形できます。 加熱されていない金属の冷たいシートはローラーに通され、それを押し通すために必要なエネルギー量が高くなります。 必要な加熱は少なくなりますが、これは、より多くのエネルギーで押し進めなければならないという事実によってバランスが取れています. 冷間圧延プロセスは、作業者がローラーなどの部品を頻繁に洗浄する必要があるため、費用がかかります。冷間圧延では、部品の洗浄に必要な消耗品、部品の洗浄中のダウンタイム、および洗浄を行う作業者の人件費に余分な費用がかかります。
√耐久性。 シートが冷間圧延で圧延された後、後でそれを使用して何かを行うことははるかに困難です. 降伏点以下の応力により局部的に座屈している可能性があります。 冷間圧延された金属板の重量も、その重量に対して薄いため不利です。 物理的な構造がそれほど強くないため、ワークロードや熱間圧延された金属板に耐えることができません。
√成形プロセス中に熱可塑性圧縮はありませんが、断面にはまだ残留応力があり、鋼の全体的および局所的な座屈特性に影響を与えます。
√限られた形状オプション。 冷間圧延された鋼プロファイルは、一般に開いたセクションであるため、セクションの自由ねじり剛性は低くなります。
√積載量が少ない。 曲げるとねじれやすく、押すと曲げやねじり座屈しやすく、耐ねじれ性が悪い。 冷延鋼板は肉厚が薄く、板を接合する角部の肉盛りがなく、局所的な集中荷重に対する耐力が弱い。
冷間圧延鋼の応用
√自動車
√ ERWチューブ
√耐久消費財
√家具
√包装
√電気パネル
√工事
√ インフラストラクチャー (スチールプロファイルとポスト)
熱間圧延、冷間引抜き、冷間成形など、特殊な形状の鋼プロファイルおよびセクションには、さまざまな生産ソリューションがあります。 各生産ソリューションには独自の特性があり、冷間圧延を使用して非常に厳密な公差プロファイルを生成できます。 そのため、小型から中型の特殊なプロファイルを製造するための理想的な製造方法です。 金属は低温で成形されるため、冷間圧延鋼は硬度が最大 20% 向上し、降伏強度と引張強度も向上します。 さらに、冷間圧延鋼で作られた部品は、さびやスケールのない非常に滑らかな表面を持っています。